中文简体
โรงสีเม็ดปศุสัตว์และสัตว์ปีกประเภทสกรูแหวนตาย
Cat:เม็ดบดชนิดสกรูสแตนเลสแม่พิมพ์
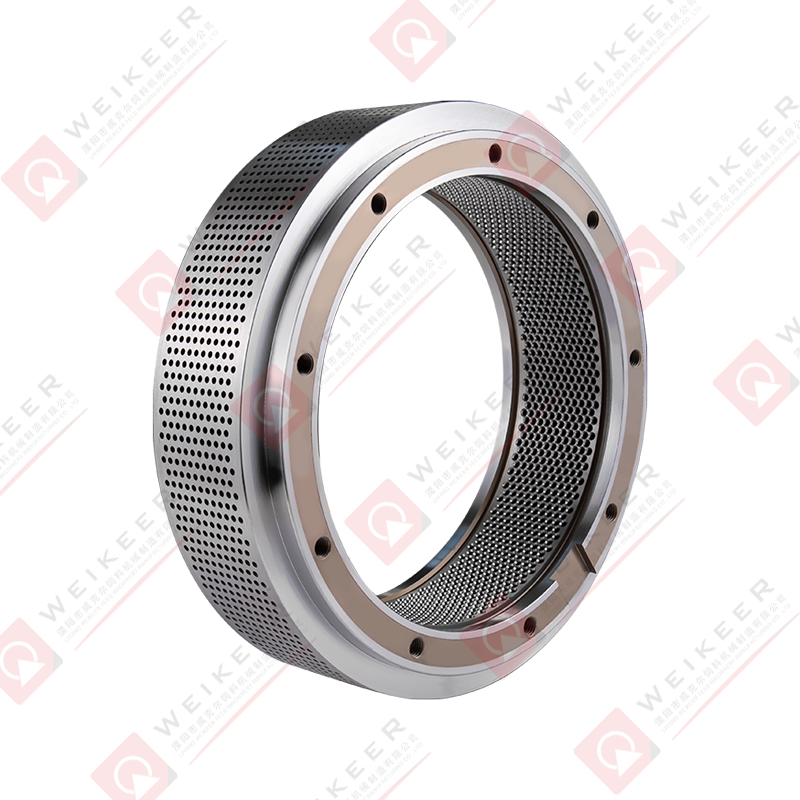
แม่พิมพ์แหวนอัดเม็ดแบบสกรูสำหรับการผลิตอาหารสัตว์และสัตว์ปีกเป็นส่วนประกอบสำคัญในเครื่องอัดเม็ดที่ใช้ในการแปลงวัตถุดิบอาหารสัตว์ให้เป็นเม็ดสม่ำเสมอ...
See Details
แม่พิมพ์วงแหวนเป็นส่วนประกอบที่สำคัญที่สุดและมีค่าใช้จ่ายมากที่สุดในโรงงานอัดเม็ด โดยทำหน้าที่เป็นหัวใจสำคัญของกระบวนการอัดเม็ดโดยการกำหนดคุณภาพเม็ด ปริมาณการผลิต การใช้พลังงาน และต้นทุนการดำเนินงานต่อตัน ทุกตัวแปรในกระบวนการอัดเป็นก้อน — องค์ประกอบของวัตถุดิบ ปริมาณความชื้น อุณหภูมิการปรับสภาพ ความดันลูกกลิ้ง และความเร็วแม่พิมพ์ — ท้ายที่สุดจะแสดงประสิทธิภาพและอายุการใช้งานของแม่พิมพ์แหวน สำหรับผู้ผลิตอาหารสัตว์ ชีวมวล ไม้ และการอัดเม็ดเพาะเลี้ยงสัตว์น้ำ ต้องทำความเข้าใจหลักการทางวิศวกรรมที่อยู่เบื้องหลัง แหวนตาย การออกแบบ การเลือกวัสดุ รูปทรงของรู อัตราส่วนกำลังอัด และการบำรุงรักษาไม่ใช่แบบฝึกหัดเชิงวิชาการ แต่เป็นปัจจัยโดยตรงของผลกำไร คู่มือนี้จะตรวจสอบวิทยาศาสตร์และการปฏิบัติของวงแหวนโรงสีเม็ดละเอียดที่ผู้ผลิตรายใหญ่ต้องการ
ในโรงสีเม็ดแหวนแม่พิมพ์ แม่พิมพ์เป็นวงแหวนเหล็กทรงกระบอกที่มีผนังหนาซึ่งมีรูพรุนในแนวรัศมีที่เจาะอย่างแม่นยำหลายร้อยหรือหลายพันรู ซึ่งการบดที่มีเงื่อนไขจะถูกบังคับโดยการหมุนลูกกลิ้งกด ขณะที่ลูกกลิ้งเคลื่อนที่ไปรอบๆ ด้านในของแม่พิมพ์หมุน ลูกกลิ้งจะกดวัสดุลงในรูแม่พิมพ์ด้วยแรงที่เพียงพอเพื่อเอาชนะแรงเสียดทานและความต้านทานแรงอัดภายในช่องแม่พิมพ์ โดยจะอัดรีดคอลัมน์ต่อเนื่องของวัสดุอัดแน่นที่ถูกตัดให้มีความยาวเป็นเม็ดด้วยมีดภายนอกขณะออกจากพื้นผิวแม่พิมพ์ด้านนอก แม่พิมพ์ทำหน้าที่หลายอย่างพร้อมกัน: ให้รูปทรงของช่องการบีบอัดที่กำหนดความแข็งและความหนาแน่นของเม็ดพลาสติก ควบคุมอัตราปริมาณงานผ่านพื้นที่ผิวเปิด สร้างและจัดการความร้อนจากการเสียดสีที่ก่อให้เกิดการจับตัวของเม็ด และทนทานต่อความเค้นเชิงกลและความร้อนมหาศาลที่เกิดจากการทำงานด้วยแรงดันสูงอย่างต่อเนื่อง
การทำงานร่วมกันระหว่างแม่พิมพ์แหวนและลูกกลิ้งกดจะถูกควบคุมโดยชุดพารามิเตอร์การทำงานแคบๆ ซึ่งจะต้องสมดุลเพื่อให้การอัดเม็ดมีประสิทธิภาพ ช่องว่างของลูกกลิ้ง — ระยะห่างระหว่างพื้นผิวลูกกลิ้งและรูแม่พิมพ์ด้านใน — จะต้องได้รับการปรับเทียบอย่างแม่นยำ: แน่นเกินไป และแม่พิมพ์และลูกกลิ้งสึกหรออย่างรวดเร็วจากการสัมผัสระหว่างโลหะกับโลหะ หลวมเกินไปและวัสดุหลุดแทนที่จะถูกบังคับให้เข้าไปในรูแม่พิมพ์อย่างมีประสิทธิภาพ ลดปริมาณงานและเพิ่มการใช้พลังงาน โดยทั่วไปช่องว่างลูกกลิ้งที่เหมาะสมที่สุดจะอยู่ในช่วง 0.1–0.3 มม. สำหรับการใช้งานด้านอาหารสัตว์และชีวมวลส่วนใหญ่ โดยจะปรับตามคุณลักษณะของวัสดุและข้อกำหนดเฉพาะของแม่พิมพ์
รูปทรงของรูแม่พิมพ์ รวมถึงเส้นผ่านศูนย์กลาง ความยาวที่มีประสิทธิภาพ รูปแบบทางเข้า และผิวสำเร็จ เป็นตัวแปรทางวิศวกรรมเบื้องต้นที่ผู้ผลิตแม่พิมพ์ใช้ควบคุมคุณภาพเม็ดพลาสติกและพฤติกรรมการผลิต พารามิเตอร์ทางเรขาคณิตแต่ละตัวมีผลโดยตรงเชิงปริมาณต่อคุณลักษณะของเม็ดและประสิทธิภาพของแม่พิมพ์
เส้นผ่านศูนย์กลางรูแม่พิมพ์จะกำหนดเส้นผ่านศูนย์กลางระบุของเม็ดที่ผลิต แม้ว่าเส้นผ่านศูนย์กลางจริงของเม็ดพลาสติกมักจะเล็กกว่าเส้นผ่านศูนย์กลางรูประมาณ 5-10% เนื่องจากการดีดตัวของวัสดุหลังจากการอัดขึ้นรูป เส้นผ่านศูนย์กลางรูแม่พิมพ์มาตรฐานในการผลิตอาหารสัตว์มีตั้งแต่ 1.5 มม. สำหรับอาหารเพาะเลี้ยงสัตว์น้ำชั้นดี ไปจนถึง 12 มม. สำหรับวัวและอาหารสัตว์ ในขณะที่แม่พิมพ์ชีวมวลและขี้เลื่อยมักจะใช้รูขนาด 6 มม. หรือ 8 มม. เพื่อให้เป็นไปตามมาตรฐาน EN 14961 และมาตรฐานเม็ดเชื้อเพลิงอื่นๆ เส้นผ่านศูนย์กลางของรูที่เล็กกว่านั้นต้องการแรงอัดที่สูงกว่าต่อหน่วยพื้นที่ สร้างความร้อนมากกว่า และการสึกหรอเร็วกว่าเส้นผ่านศูนย์กลางที่ใหญ่กว่า ซึ่งเป็นเหตุผลว่าทำไมการเพาะเลี้ยงสัตว์น้ำแบบละเอียดจึงมีราคาสูง และต้องใช้วัสดุและข้อกำหนดด้านความแข็งที่ระมัดระวังเพื่อให้มีอายุการใช้งานที่ยอมรับได้
ความยาวที่มีประสิทธิภาพของรูแม่พิมพ์ — ส่วนของรูที่ใช้บีบอัดวัสดุ — เป็นพารามิเตอร์เดี่ยวที่สำคัญที่สุดในการควบคุมความแข็ง ความทนทาน และความต้านทานการผลิตของเม็ดพลาสติก อัตราส่วนการอัด ซึ่งกำหนดเป็นอัตราส่วนของความยาวที่มีประสิทธิภาพต่อเส้นผ่านศูนย์กลางรู (อัตราส่วน L/D) เป็นการแสดงออกที่เป็นมาตรฐานของความต้านทานของแม่พิมพ์ที่ใช้กันทั่วไปในอุตสาหกรรม แม่พิมพ์ที่มีเส้นผ่านศูนย์กลางรู 4 มม. และความยาวใช้งานจริง 32 มม. มีอัตราส่วน L/D อยู่ที่ 8:1 อัตราส่วน L/D ที่สูงขึ้นจะสร้างเม็ดพลาสติกที่แข็งขึ้นและหนาแน่นขึ้นพร้อมความทนทานมากขึ้น แต่ต้องใช้พลังงานต่อตันมากขึ้นและสร้างความร้อนมากขึ้น ในขณะที่อัตราส่วน L/D ที่ต่ำกว่าจะสร้างเม็ดที่นิ่มขึ้นด้วยปริมาณงานที่สูงขึ้นและการใช้พลังงานน้อยลง การเลือกอัตราส่วน L/D ที่ถูกต้องสำหรับสูตรที่กำหนดเป็นหนึ่งในการตัดสินใจที่เป็นผลสืบเนื่องมากที่สุดในข้อกำหนดจำเพาะของแม่พิมพ์ และข้อผิดพลาดในทิศทางใดทิศทางหนึ่งส่งผลให้คุณภาพของเม็ดพลาสติกยอมรับไม่ได้หรือต้นทุนการผลิตที่ไม่จำเป็น
การกำหนดค่าของช่องทางเข้าของรู — จุดเริ่มต้นบนรูด้านในของแม่พิมพ์ — มีผลกระทบอย่างมากต่อวิธีที่วัสดุเข้าสู่ช่องการบีบอัดและการสึกหรอของแม่พิมพ์เมื่อเวลาผ่านไป รูทรงกระบอกตรงที่ไม่มีการดัดแปลงทางเข้าให้ความยาวที่มีประสิทธิภาพสูงสุด แต่อาจพบการอุดตันและการป้อนวัสดุที่ไม่สม่ำเสมอ ทางเข้าของเคาเตอร์ซิงค์ — ร่องทรงกรวยที่กลึงที่ทางเข้าของรู — กรวยวัสดุเข้าไปในช่องการบีบอัดได้อย่างราบรื่นมากขึ้น ลดแนวโน้มที่วัสดุจะเชื่อมข้ามทางเข้า และปรับปรุงความสม่ำเสมอของการเติมในรูแม่พิมพ์ทั้งหมด รูปแบบการผ่อนปรนที่ด้านทางออก — ส่วนสั้นที่มีเส้นผ่านศูนย์กลางใหญ่กว่าที่ทางออก — ลดความต้านทานทางออกเล็กน้อย และสามารถช่วยในเรื่องวัสดุที่เป็นเม็ดที่มีแนวโน้มที่จะแตกหรือแตกที่ทางออกของแม่พิมพ์ รูปทรงทางเข้าและทางออกเฉพาะที่เลือกควรตรงกับคุณลักษณะของวัสดุและคุณภาพของเม็ดเป้าหมาย
เหล็กที่ใช้ในการผลิตแม่พิมพ์แหวนจะต้องมีความแข็งผิวสูงไปพร้อมๆ กันเพื่อต้านทานการสึกหรอจากการเสียดสีในรูแม่พิมพ์ ความเหนียวของแกนที่เพียงพอในการทนต่อความเค้นดัดแบบไซคลิกที่เกิดจากโหลดของลูกกลิ้ง ความคงตัวของมิติภายใต้การหมุนเวียนด้วยความร้อน และความต้านทานการกัดกร่อนที่เพียงพอสำหรับสภาพแวดล้อมการอัดเม็ดที่มีความชื้น ไม่มีเกรดเหล็กชนิดเดียวที่จะปรับคุณสมบัติทั้งหมดเหล่านี้ให้เหมาะสมพร้อมกันได้ ซึ่งเป็นสาเหตุที่ผู้ผลิตแม่พิมพ์เสนอตัวเลือกวัสดุที่หลากหลาย และเหตุใดการเลือกเหล็กที่ถูกต้องจึงขึ้นอยู่กับการใช้งาน
| เกรดเหล็ก | ความแข็งพื้นผิว (HRC) | คุณสมบัติที่สำคัญ | แอปพลิเคชั่นที่ดีที่สุด |
| X46Cr13 (4Cr13) | 48 – 52 | ทนต่อการกัดกร่อนได้ดีมีความแข็งปานกลาง | อาหารสัตว์ปีก การเพาะเลี้ยงสัตว์น้ำ สูตรเปียก |
| X90CrMoV18 (9Cr18Mo) | 58 – 62 | มีความแข็งสูง ทนต่อการสึกหรอได้ดีเยี่ยม | อาหารที่มีฤทธิ์กัดกร่อน สูตรที่อุดมด้วยแร่ธาตุ |
| 20CrMnTi (ตัวเรือนอัลลอยด์ชุบแข็ง) | 58 – 62 (พื้นผิว) | พื้นผิวแข็ง แกนแข็ง อายุการใช้งานยาวนาน | อาหารทั่วไป สัตว์เคี้ยวเอื้อง ชีวมวล |
| เหล็กกล้าเครื่องมือ D2 (Cr12MoV) | 60 – 64 | มีความแข็งสูงมาก ทนต่อการเสียดสีได้ดีกว่า | ขี้เลื่อยชีวมวลที่มีฤทธิ์กัดกร่อนสูง |
| สแตนเลส 316L | 25 – 35 | ทนต่อการกัดกร่อนสูงสุด เกรดอาหาร | อาหารสัตว์เลี้ยง ยา อาหารพิเศษ |
การอบชุบด้วยความร้อนมีความสำคัญพอๆ กับการเลือกใช้เหล็กฐานในการพิจารณาประสิทธิภาพของแม่พิมพ์ แม่พิมพ์ที่ผ่านการชุบแข็งแล้วจะมีความแข็งสม่ำเสมอตลอดทั้งความหนาของผนัง แต่อาจแสดงความเปราะที่ระดับความแข็งที่สูงกว่า แม่พิมพ์ที่ชุบแข็งด้วยเคส — โดยทั่วไปผลิตโดยคาร์บูไรซิ่งหรือไนไตรด์ — พัฒนาชั้นพื้นผิวที่ทนทานต่อการสึกหรออย่างหนักบนแกนที่มีความเหนียวและเหนียว ผสมผสานความต้านทานการสึกหรอที่จำเป็นที่พื้นผิวรูแม่พิมพ์เข้ากับความต้านทานต่อความล้าที่จำเป็นในตัวแม่พิมพ์เพื่อทนต่อการโหลดลูกกลิ้งแบบวน แม่พิมพ์ไนไตรด์มีความแข็งพื้นผิวสูงเป็นพิเศษโดยมีการบิดเบือนมิติน้อยที่สุดในระหว่างกระบวนการบำบัดความร้อน ทำให้เหมาะสำหรับรูปทรงแม่พิมพ์ที่มีความแม่นยำ
การจับคู่อัตราส่วนการอัดให้เหมาะสมกับการใช้งานอัดเม็ดที่เฉพาะเจาะจงถือเป็นสิ่งสำคัญเพื่อให้บรรลุความทนทานของเม็ดเป้าหมาย ขณะเดียวกันก็รักษาอัตราการผลิตและการใช้พลังงานที่ยอมรับได้ แนวทางต่อไปนี้สะท้อนถึงแนวปฏิบัติของอุตสาหกรรมในภาคส่วนการอัดเม็ดหลักๆ แม้ว่าค่าที่เหมาะสมที่สุดสำหรับสูตรเฉพาะใดๆ ควรได้รับการยืนยันผ่านการทดลองในโรงงานผลิตก็ตาม
อัตราส่วนพื้นที่เปิดของแม่พิมพ์แหวน — เปอร์เซ็นต์ของพื้นที่ผิวการทำงานของแม่พิมพ์ที่ถูกครอบครองโดยรูแม่พิมพ์ — จะกำหนดกำลังการผลิตสูงสุดของแม่พิมพ์ตามทฤษฎีโดยตรง พื้นที่เปิดโล่งที่สูงขึ้นหมายถึงรูที่สามารถอัดรีดวัสดุได้มากขึ้นต่อหน่วยเวลา ส่งผลให้กำลังการผลิตเพิ่มขึ้น อย่างไรก็ตาม ช่องว่างระหว่างรูจะต้องเพียงพอที่จะรักษาความสมบูรณ์ของโครงสร้างภายใต้แรงอัดและการดัดงอที่เกิดขึ้นระหว่างการทำงาน การลดความกว้างของสะพานระหว่างรูให้ต่ำกว่าค่าต่ำสุดวิกฤต (โดยทั่วไปคือ 1.0–1.5 เท่าของเส้นผ่านศูนย์กลางของรู) เสี่ยงต่อความล้มเหลวทางกลไกของสะพานระหว่างรู ซึ่งแสดงออกมาว่าเป็นการเสียรูปของรู การแตกร้าว หรือความล้มเหลวของแม่พิมพ์ที่เป็นหายนะ
นักออกแบบแม่พิมพ์ใช้การวิเคราะห์องค์ประกอบไฟไนต์เอลิเมนต์ (FEA) เพื่อเพิ่มประสิทธิภาพเค้าโครงรูปแบบรูที่เพิ่มพื้นที่เปิดสูงสุด ขณะเดียวกันก็รักษาขอบเขตความปลอดภัยของโครงสร้างที่เพียงพอ รูปแบบหลุมที่เซ - โดยที่แถวของหลุมที่อยู่ติดกันถูกชดเชยด้วยระยะพิทช์ - ทำให้ได้อัตราส่วนพื้นที่เปิดที่สูงกว่ารูปแบบที่จัดเรียงอย่างสม่ำเสมอ ขณะเดียวกันก็รักษาการกระจายความเค้นที่ดีขึ้นในสะพานระหว่างหลุม สำหรับเส้นผ่านศูนย์กลางแม่พิมพ์และความหนาของผนังที่กำหนด อัตราส่วนพื้นที่เปิดสูงสุดที่ทำได้มักจะอยู่ในช่วง 20–35% โดยค่าเฉพาะขึ้นอยู่กับเส้นผ่านศูนย์กลางรู ความหนาของผนัง และข้อจำกัดความกว้างของสะพาน
การทำความเข้าใจว่าแหวนดายสึกหรออย่างไร และปัจจัยด้านการปฏิบัติงานและวัสดุใดที่เร่งการสึกหรอ ถือเป็นสิ่งสำคัญในการเพิ่มอายุการใช้งานของแม่พิมพ์และลดต้นทุนต่อตันของเม็ดที่ผลิตให้เหลือน้อยที่สุด การสึกหรอของแม่พิมพ์ไม่ใช่กลไกเดียว แต่เป็นการผสมผสานระหว่างกระบวนการย่อยสลายที่แตกต่างกันหลายอย่างที่ทำหน้าที่พร้อมกัน
การเอาใจใส่อย่างเป็นระบบต่อชุดแนวทางปฏิบัติด้านการปฏิบัติงานและการบำรุงรักษาที่ได้รับการพิสูจน์แล้วสามารถยืดอายุการใช้งานของแม่พิมพ์ริงได้อย่างมาก นอกเหนือจากที่สามารถทำได้ผ่านข้อกำหนดเฉพาะของแม่พิมพ์เพียงอย่างเดียว แนวทางปฏิบัติเหล่านี้แก้ปัญหาที่ต้นตอของการสึกหรอก่อนเวลาอันควร แทนที่จะแค่เปลี่ยนแม่พิมพ์ให้บ่อยขึ้น
แม่พิมพ์แหวนแบบใหม่จำเป็นต้องมีกระบวนการเจาะเข้าที่มีโครงสร้างก่อนจึงจะสามารถผลิตได้อย่างเต็มกำลังการผลิต กระบวนการเจาะเข้า — โดยทั่วไปเกี่ยวข้องกับการรันแม่พิมพ์เป็นเวลาหลายชั่วโมงด้วยอัตราการป้อนที่ลดลงด้วยการบดที่มีน้ำมันซึ่งมีการบดหยาบเพื่อขัดและยึดรูแม่พิมพ์ — บรรลุวัตถุประสงค์ที่สำคัญสองประการ: ขจัดรอยคมของการตัดเฉือนที่คมชัดออกจากพื้นผิวรูแม่พิมพ์ ที่จะทำให้เกิดการสึกหรอเริ่มแรกที่สูงผิดปกติ และสร้างชั้นพื้นผิวที่แข็งตัวจากการทำงานที่มั่นคงในรูแม่พิมพ์ ซึ่งปรับปรุงความต้านทานการสึกหรอในภายหลังอย่างมีนัยสำคัญ การข้ามหรือย่อกระบวนการบุกเข้าเพื่อกู้คืนเวลาในการผลิตถือเป็นการประหยัดที่ผิดพลาดซึ่งทำให้อายุการใช้งานโดยรวมสั้นลงอย่างวัดผลได้
ริงดายที่ถูกปล่อยทิ้งไว้โดยไม่ได้ใช้งานโดยมีการบดอัดในรูมีความเสี่ยงต่อโหมดความล้มเหลวที่ร้ายแรงและเฉพาะเจาะจง: การบดจะแห้ง พองตัว และขยายตัวภายในรูดายด้วยแรงเพียงพอที่จะทำให้สะพานระหว่างรูแตกร้าว ซึ่งเป็นปรากฏการณ์ที่เรียกว่า "การเป่าด้วยแม่พิมพ์" การป้องกันสิ่งนี้จำเป็นต้องล้างแม่พิมพ์ด้วยส่วนผสมของทรายและน้ำมันเมื่อสิ้นสุดการดำเนินการผลิตทุกครั้ง เพื่อไล่วัสดุป้อนออกจากรูก่อนที่จะปิดเครื่อง แม่พิมพ์ที่เก็บไว้เป็นเวลานานควรเคลือบภายในและภายนอกด้วยสารยับยั้งการกัดกร่อน และเก็บไว้ในสภาพแวดล้อมที่แห้ง ห่างจากอุณหภูมิสุดขั้วที่อาจก่อให้เกิดวงจรการควบแน่นบนพื้นผิวแม่พิมพ์
การปนเปื้อนของโลหะในกระแสป้อนเป็นหนึ่งในเหตุการณ์ที่สร้างความเสียหายมากที่สุดที่แม่พิมพ์แหวนอาจประสบได้ สลักเกลียว น็อต หรือลวดเส้นเดียวที่เข้าไปในโรงสีอัดเม็ดอาจทำให้แม่พิมพ์ร้าว สร้างความเสียหายให้กับลูกกลิ้ง และจำเป็นต้องเปลี่ยนส่วนประกอบทั้งสองพร้อมกันด้วยต้นทุนที่สูงมาก การติดตั้งและบำรุงรักษาเครื่องแยกแม่เหล็กและอุปกรณ์คัดกรองบริเวณต้นน้ำของโรงงานอัดเม็ดอย่างสม่ำเสมอ รวมกับการตรวจสอบอุปกรณ์จัดการฟีดเป็นประจำสำหรับชิ้นส่วนโลหะที่หลวมหรือเสื่อมสภาพ เป็นมาตรการป้องกันแม่พิมพ์ที่คุ้มค่าที่สุดที่มีอยู่ ตัวกรองความปลอดภัยของโรงงานอัดเม็ดโดยเฉพาะซึ่งจะคัดแยกอนุภาคขนาดใหญ่และโลหะจรจัดโดยอัตโนมัติควรถือเป็นอุปกรณ์มาตรฐาน แทนที่จะเป็นการปรับปรุงเสริมในโรงงานผลิตที่จริงจังใดๆ
ผู้ผลิตที่ติดตามประสิทธิภาพของแม่พิมพ์อย่างเป็นระบบ แทนที่จะเปลี่ยนแม่พิมพ์เมื่อเกิดข้อผิดพลาด จะได้รับตำแหน่งที่ดีกว่าในการเพิ่มประสิทธิภาพข้อกำหนดของแม่พิมพ์ ระบุปัญหาในการปฏิบัติงานตั้งแต่เนิ่นๆ และคำนวณต้นทุนที่แท้จริงต่อตันการผลิตได้อย่างแม่นยำ ตัวชี้วัดต่อไปนี้ให้ภาพประสิทธิภาพที่ครอบคลุมเมื่อมีการติดตามอย่างสม่ำเสมอตลอดอายุการใช้งานของแม่พิมพ์

แม่พิมพ์แหวนอัดเม็ดแบบสกรูสำหรับการผลิตอาหารสัตว์และสัตว์ปีกเป็นส่วนประกอบสำคัญในเครื่องอัดเม็ดที่ใช้ในการแปลงวัตถุดิบอาหารสัตว์ให้เป็นเม็ดสม่ำเสมอ...
See Details
ลูกกลิ้งรอยบุ๋มของลูกกลิ้งโลหะผสมเหล็กมีข้อดีเฉพาะตัวและการใช้งานเฉพาะซึ่งทำให้มีคุณค่าในอุตสาหกรรมต่างๆ การออกแบบพื้นผิวที่มีรอยบุ๋มช่วยเพิ่มการยึ...
See Details
เหล็กโลหะผสม 20CrMnTi ให้ความต้านทานแรงดึงและความเหนียว ทำให้ลูกกลิ้งเหมาะสำหรับการใช้งานหนัก การออกแบบสามารถช่วยลดเสียงรบกวนและการสั่นสะเทือนระหว่...
See Details
ลูกกลิ้ง 20CrMnTi ที่มีการออกแบบร่องแนวทแยงเป็นส่วนประกอบพิเศษที่สร้างขึ้นจากเหล็กโลหะผสม 20CrMnTi คุณภาพสูง ลูกกลิ้งนี้ได้รับการออกแบบทางวิศวกรรมม...
See Details
ลูกกลิ้ง GCr15 ที่มีการออกแบบร่องแนวทแยงเป็นส่วนประกอบที่ได้รับการออกแบบทางวิศวกรรมขั้นสูงซึ่งทำจากเหล็กแบริ่ง GCr15 ซึ่งขึ้นชื่อในด้านความแข็งแกร่...
See Details
โครงสร้างปลายปิดช่วยเพิ่มความทนทานและให้การกักเก็บวัสดุที่ดีขึ้น ลดความเสี่ยงของการรั่วไหล การออกแบบที่แข็งแกร่งช่วยลดการสึกหรอและลดความจำเป็นในการ...
See Details
ลูกกลิ้งเหล็กสปริงที่มีพื้นผิวเป็นรอยบุ๋มเป็นส่วนประกอบประสิทธิภาพสูงที่ออกแบบมาเพื่อการจัดการวัสดุอย่างมีประสิทธิภาพ ลูกกลิ้งทำจากเหล็กสปริงที่ทนท...
See Details
ลูกกลิ้ง 100Cr6 ที่มีลอนปิดและการออกแบบรอยบุ๋มเป็นส่วนประกอบประสิทธิภาพสูงที่ทำจากเหล็กสปริง ซึ่งได้รับการยอมรับว่ามีความแข็งและทนทานต่อการสึกหรอเป...
See Details
ลูกกลิ้ง 100Cr6 ที่มีการออกแบบร่องแนวทแยงเป็นส่วนประกอบพิเศษที่สร้างขึ้นจากเหล็กสปริงคุณภาพสูง โครงสร้างที่แข็งแกร่งของลูกกลิ้ง 100Cr6 ช่วยให้มั่นใ...
See Details
ผลิตจากเหล็กสปริง 100Cr6 คุณภาพสูง มีความแข็งและทนทานต่อการสึกหรอเป็นพิเศษ การออกแบบพื้นผิวโค้งที่เป็นเอกลักษณ์ช่วยเพิ่มการยึดเกาะและการยึดเกาะ ปรั...
See Details
Add: No.12 Zhongdali Road, สวนอุตสาหกรรม Xinbei, เมือง Daibu, Liyang, Jiangsu, China

Phone: +86-13901498718

Tel: +86-0519-87306996

Email: alicezy@wkejx.com
ลิขสิทธิ์ © by Liyang Weikeer Feed Machinery Manufacturing Co.Ltd. Rights Reserved.
 ผู้ผลิตโรงสีเม็ดพลาสติก
苏ICP备17039119号